
189-2923-7076
189-2923-7076
**一、塑料基本概述**
塑料是以高分子聚合物(如聚乙烯PE、聚丙烯PP、聚氯乙烯PVC等)为主要成分,通过注塑、挤出、吹塑等工艺加工成型的材料,广泛应用于包装、汽车、电子等领域。其加工过程中因高温熔融、添加剂挥发等环节会产生复杂废气,需针对性治理。
**二、塑料厂废气来源与成分**
**1. 废气来源**
• 加工过程:
**2. 主要成分**
| 类别 | 典型物质 | 危害 |
|------------------|---------------------------------------|-----------------------------------|
| 有机污染物 | 苯、甲苯、二甲苯、氯乙烯、酯类 | 致癌、刺激呼吸道、光化学污染 |
| 无机污染物 | 氯化氢(HCl)、二氧化硫(SO₂) | 腐蚀设备、酸雨成因 |
| 颗粒物 | 塑料粉尘、滑石粉、碳酸钙 | PM2.5污染、肺部损伤 |
| 异味物质 | 醛类(甲醛)、酮类(丙酮) | 刺激性气味、神经毒性 |
**三、塑料厂废气处理典型案例**
**案例1:注塑车间活性炭吸附+催化燃烧(网页1、网页2)**
• 背景:某注塑车间产生含苯系物、非甲烷总烃的废气,浓度200-500 mg/m³。
1. 集中收集:注塑机上方设抽风罩,负压风速≥18 m/s,捕集率≥95%。
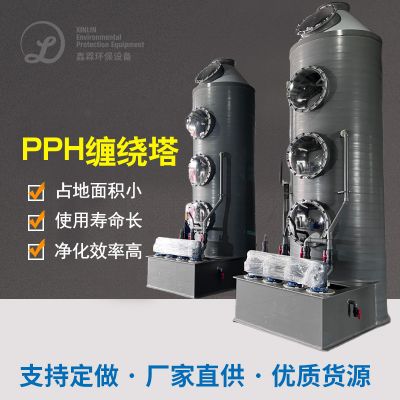
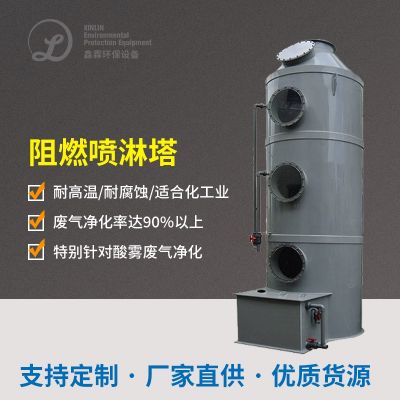
2. 预处理:高效旋流板塔去除颗粒物并降温至50℃以下。
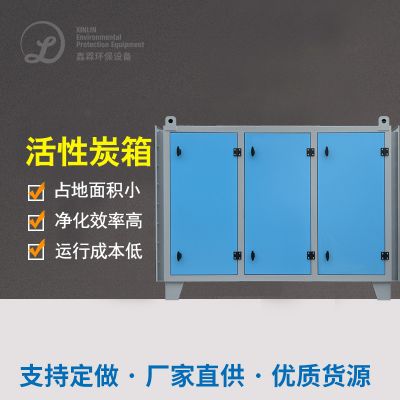
3. 活性炭吸附:蜂窝活性炭吸附VOCs,吸附容量350 mg/g。
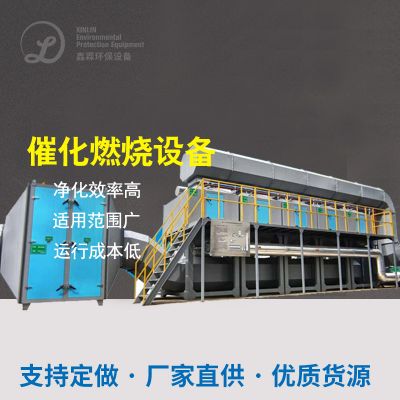
4. 催化燃烧再生:280℃下催化分解有机物,热效率≥95%,活性炭再生率≥90%。
• 成效:
**案例2:造粒厂RTO燃烧+冷凝回收(网页1、网页5)**
• 背景:某造粒厂废气含高浓度VOCs(含可回收溶剂)及HCl气体。
1. 湿式洗涤:NaOH溶液中和HCl,去除率≥85%。
2. 冷凝回收:低温冷凝回收有机溶剂(如乙酸乙酯),回收率≥80%。
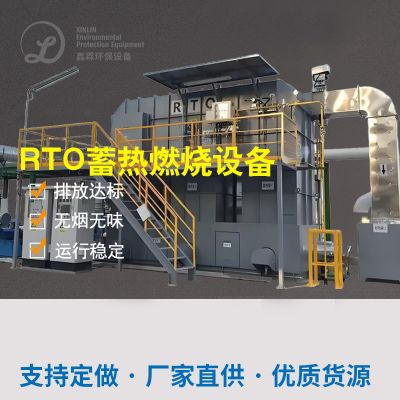
3. RTO焚烧:800℃高温氧化剩余VOCs,热能回用至干燥工序。
• 成效:
**案例3:薄膜厂生物滤池+RCO催化氧化(网页4、网页5)**
• 背景:某薄膜厂废气含VOCs及强烈异味,成分复杂。
1. 蓄热式催化燃烧(RCO):贵金属催化剂(铂/钯)在300℃下分解VOCs。
2. 生物滤池:微生物降解剩余异味物质(如硫醇、氨气),填料采用陶粒+活性炭。
3. 智能监控:在线传感器动态调节设备参数,确保达标排放。
• 成效:
---
**四、工艺选择与技术趋势**
1. 核心工艺对比
| 工艺 | 适用场景 | 优势 | 局限 |
|------------------------|-----------------------------|-------------------------------|-------------------------------|
| 活性炭吸附+催化燃烧 | 中低浓度、间歇性排放 | 投资低、易维护 | 需定期更换活性炭 |
| RTO焚烧 | 高浓度、连续排放 | 热效率高、可回收能源 | 初期投资高(≥200万元) |
| 生物滤池 | 异味治理、低浓度复杂废气 | 无二次污染、运行成本低 | 微生物活性受温湿度影响 |
2. 未来趋势
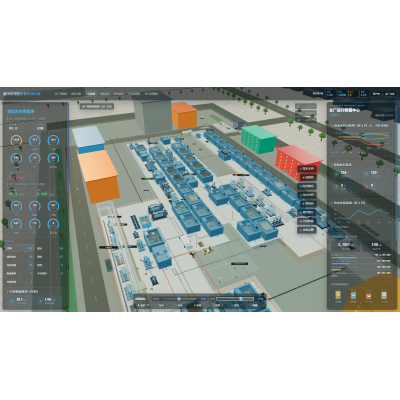
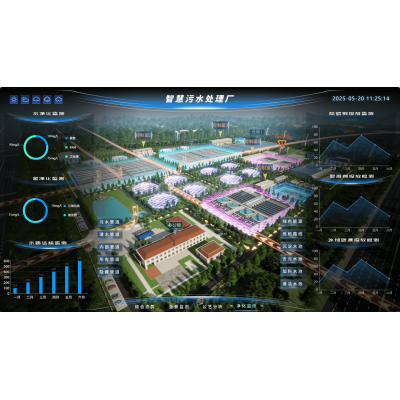
• 智能化:IoT平台实时监测VOCs浓度,AI优化设备运行参数(如案例3的智能控制系统)。
---
**五、总结**
塑料厂废气治理需基于废气特性(浓度、成分、温湿度)选择组合工艺:
• 高浓度VOCs:优先采用RTO焚烧+冷凝回收,兼顾净化与资源化。
 扫一扫添加微信